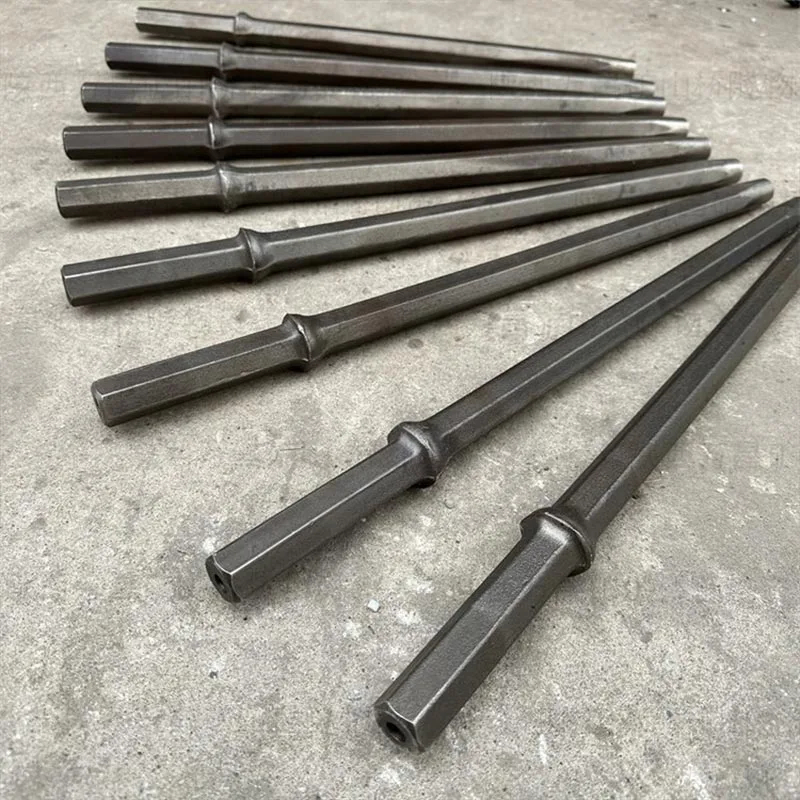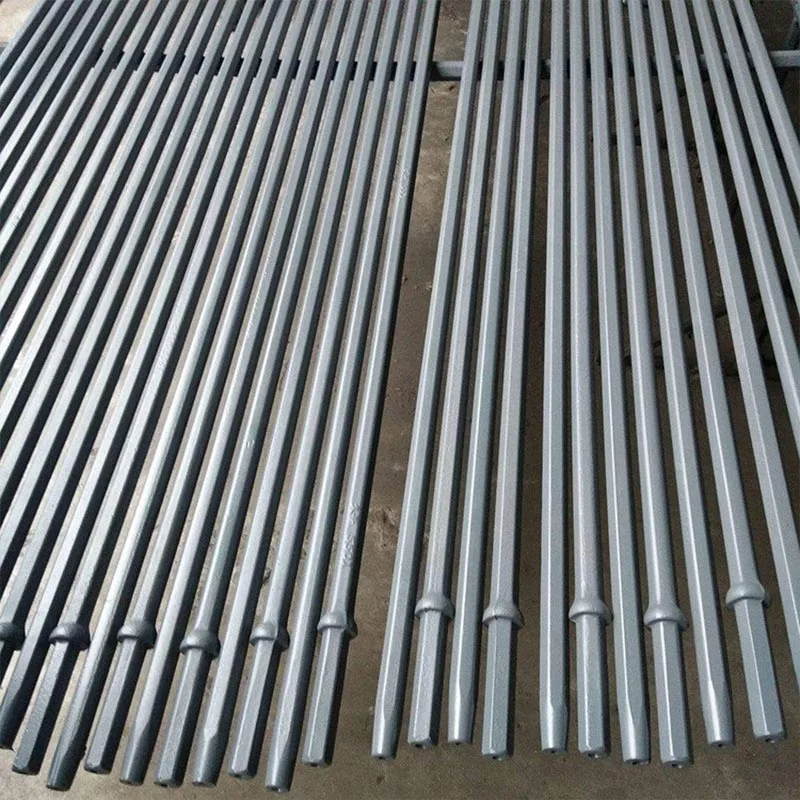
A bányászati berendezések a legkeményebb körülmények között működnek, amelyek bármely iparágban megtalálhatók. A rakodókanál éle műszakonként több ezer alkalommal kaparódhat a gránithoz. A kúpos törő bélés több száz tonna ércet képes feldolgozni, mielőtt cserére szorulna. A futószalag napi 20 órán át foroghat, miközben több száz kilogramm tömegű szikladarabokat szállít. Ezekben az esetekben a pótalkatrésznek meg kell felelnie az eredeti berendezés specifikációjának, de lehetőség szerint javítani kell rajta jobb ötvözetek, szigorúbb tűréshatárok és következetesebb hőkezelés révén.
YS STEELtöbb mint két évtizedet töltött ezen alkatrészek gyártási folyamatainak finomításával. Tisztában vagyunk vele, hogy egy rosszul felszerelt pofalemez 10-15 százalékkal csökkentheti a daráló teljesítményét. A nem megfelelő kanálfog az első ásási ciklus során eltörhet, és károsíthatja az adaptert vagy magát a kanalat. Éppen ezért mérnöki megközelítésünk az anyagválasztással kezdődik, és nem ér véget addig, amíg az alkatrész át nem ment a méret-, keménység- és ultrahangos vizsgálaton.
Ezeket az alkatrészeket magas mangántartalmú acélminőségekből, például Mn14Cr2, Mn18Cr2 és Mn22Cr2, vagy magas krómtartalmú fehérvasból öntik másodlagos aprítási alkalmazásokhoz. A munkaedzés a felületi keménységet körülbelül 220 HB-ról 550 HB fölé növeli ismételt ütés hatására, ami jelentősen meghosszabbítja az élettartamot.
A YS STEEL a G.E.T. Az ütésállóság és a kopásállóság közötti egyensúly elérése érdekében átedzett, gyengén ötvözött acélöntvényekből készült alkatrészek. A keménység az alkalmazástól függően 45 HRC és 58 HRC között van, és minden terméket úgy terveztek, hogy a szabványos rögzítőcsapok segítségével egyszerűen cserélhető legyen a helyszínen.
A szállítószalag állásidő leállíthatja a teljes anyagmozgatási láncot. A YS STEEL futógörgők precíziósan megmunkált acélhéjakkal, kettős tömítésű mélyhornyú golyóscsapágyakkal és labirintustömítésekkel készülnek, hogy távol tartsák a port és a nedvességet. A teherbírások és a csapágyméretek megfelelnek a CEMA vagy ISO szabványoknak, hogy biztosítsák a kompatibilitást a meglévő szállítószalag-keretekkel.
A szitahordozónak pontos részecskék elválasztást kell biztosítania, miközben ellenáll a vakításnak és a kopásnak. A YS STEEL 70 és 95 közötti Shore A keménységű poliuretán paneleket, nagy szakítószilárdságú rugóacélból készült dróthálót és repedésmentes rezgéselnyelő gumipuffereket szállít.
A hidraulikus meghibásodásokat gyakran szennyezett olaj vagy elromlott tömítések okozzák. A YS STEEL nitril-, poliuretán- és fluor-elasztomer vegyületekből készült tömítőkészleteket szállít, amelyek megfelelnek az OEM hőmérséklet- és nyomásbesorolásainak. A hengerek komplett szerelvényként kaphatók kemény krómozott rudak és csiszolt csövekkel.
A futómű kopása nagymértékben függ a talajviszonyoktól és a kezelő szokásaitól. A YS STEEL sín alkatrészek érintkezési felületükön indukciós edzéssel vannak ellátva, és tömített és kenhető sín (SALT) technológiával vannak összeszerelve a belső kopás csökkentése és a szervizintervallumok meghosszabbítása érdekében.
A következő táblázatok a YS STEEL pótalkatrészek jellemző paramétertartományait adják meg. A gyártás megkezdése előtt minden megrendelést visszaigazolnak az ügyfél gépmodellje, sorozatszáma és méretrajzai alapján.
| Paraméter | Mn14Cr2 | Mn18Cr2 | Mn22Cr2 |
|---|---|---|---|
| Kezdeti keménység (BHN) | 200-230 | 210-240 | 220-250 |
| Edzett felületi keménység (BHN) | 450-520 | 500-560 | 550-620 |
| Ütőszilárdság (J/cm²) | ≥ 147 | ≥ 120 | ≥ 90 |
| Megnyúlás (%) | ≥ 25 | ≥ 20 | ≥ 15 |
| Tipikus alkalmazás | Lágy és közepes rock | Közepestől kemény rockig | Kemény rock és erős ütés |
| Élettartam csiszolóérc alatt (óra) | 400-800 | 600 – 1200 | 900 – 1600 |
| Fogtípus | Súly (kg) | Hossz (mm) | Keménység (HRC) | Anyag fokozat | Kompatibilis kotróosztály |
|---|---|---|---|---|---|
| YS-T20 | 8.5 | 310 | 48-52 | Ötvözött acélöntvény | 20-25 tonna |
| YS-T30 | 13.2 | 365 | 49-53 | Ötvözött acélöntvény | 30-35 tonna |
| YS-T40 | 21.8 | 420 | 50-55 | Alacsony ötvözetű, átedzett | 40-50 tonna |
| YS-T65 | 39.0 | 510 | 52-56 | Alacsony ötvözetű, átedzett | 65-75 tonna |
| YS-T100 | 67.5 | 610 | 54-58 | Nagy szilárdságú öntött ötvözet | 100-120 tonna |
| Henger átmérője (mm) | Falvastagság (mm) | Csapágyméret | Dinamikus terhelési érték (kN) | Max szalagsebesség (m/s) | Üzemi hőmérséklet (°C) |
|---|---|---|---|---|---|
| 89 | 3.2 | 6204-2RS | 12.8 | 3.5 | -20 és +80 között |
| 108 | 3.5 | 6205-2RS | 14.0 | 4.0 | -20 és +80 között |
| 133 | 4.0 | 6305-2RS | 22.5 | 4.5 | -20 és +80 között |
| 159 | 4.5 | 6306-2RS | 29.0 | 5.0 | -20 és +80 között |
| 178 | 5.0 | 6307-2RS | 33.5 | 5.5 | -20 és +80 között |
| Tömítés anyaga | Hőmérséklet-tartomány (°C) | Max nyomás (bar) | Folyadék kompatibilitás | Tipikus hengerfurat tartomány (mm) |
|---|---|---|---|---|
| Nitril (NBR) | -30 és +100 között | 250 | Ásványi olaj, vízglikol | 40-300 |
| poliuretán (PU) | -20-tól +110-ig | 350 | Ásványi olaj, biológiailag lebomló folyadékok | 50-400 |
| Fluorelasztomer (FKM) | -15 és +200 között | 300 | Ásványi olaj, szintetikus észterek | 50-350 |
| PTFE vegyület | -50 és +220 között | 400 | A legtöbb hidraulika folyadék | 40-500 |
A bányászati gépek alkatrészeinek tökéletesen illeszkedniük kell az első beszerelési kísérlethez. A pofalemez rögzítési résében már egy kis eltérés is stresszkoncentrációt és idő előtti meghibásodást okozhat. A YS STEEL CNC megmunkálóközpontokat, vízszintes fúrómarókat és nagy kapacitású esztergagépeket használ az öntött és kovácsolt alkatrészek ±0,02 mm-es tűréshatárig történő megmunkálására a kritikus rögzítési felületeken. A koordináta mérőgépek (CMM) ellenőrzik a méreteket 3D CAD modellek vagy az ügyfél által biztosított rajzok alapján. Csomagolás előtt minden megmunkált alkatrészt sorjáznak, megtisztítanak és korróziógátló bevonattal védenek.
A YS STEEL minden szállítmánya anyagtanúsítványt, méretvizsgálati jelentést és hőkezelési jegyzőkönyvet tartalmaz. Az ügyfelek minden egyes alkatrészt visszavezethetnek a nyersanyag-tételig, amely támogatja az ISO 9001 és a bányászati audit követelményeinek való megfelelést.
Kezdje a gép gyártmányának, modelljének és sorozatszámának összegyűjtésével. Ha az eredeti alkatrészen látható az OEM cikkszám, akkor azt is adja meg. Készítsen tiszta fényképeket az alkatrészről több szögből, és mérje meg a kulcsméreteket, például a csavarfuratok távolságát, a tengely átmérőjét, a teljes hosszt és a vastagságot. A YS STEEL mérnöki csapata kereszthivatkozhat ezekre az adatokra a meglévő adatbázisokkal, vagy visszafejtheti az alkatrészt egy mintából. Egyedi alkatrészekhez 3D CAD modellt készítünk, és az öntés vagy megmunkálás megkezdése előtt jóváhagyásra elküldjük. Ez a folyamat csökkenti annak kockázatát, hogy rossz alkatrészt rendeljen, és biztosítja a kompatibilitást a meglévő berendezéseivel.
A válasz a viselet típusától függ. A magas mangántartalmú acélok, mint például az Mn14Cr2, Mn18Cr2 és Mn22Cr2 ideálisak ütési kopás esetén, mert megkeményednek a felületen, miközben a mag kemény marad. Az alacsony ütési hatású csúszókopáshoz a magas krómtartalmú fehér vas 20-30 százalék krómmal kiváló kopásállóságot biztosít. Az alacsonyan ötvözött acélokat, például a 42CrMo-t és a 30CrNiMo8-at olyan szerkezeti elemekhez használják, amelyek nagy szilárdságot és fáradtságállóságot igényelnek. A YS STEEL az adott érctípus, a betáplálás mérete, a berendezés sebessége és az üzemi hőmérséklet alapján ajánl anyagokat az élettartam maximalizálása érdekében.
A minőségellenőrzés a beérkező nyersanyag-ellenőrzéssel kezdődik, és a gyártás minden szakaszán keresztül folytatódik. Spektrométerek ellenőrzik minden egyes hő kémiai összetételét. Kiöntés előtt a mintákat és a formákat a CAD-modellekhez képest ellenőrzik. Az öntés után az alkatrészeket ultrahangos vizsgálatnak vetik alá a belső porozitás vagy repedések kimutatására. A megmunkált felületeket CMM-mel ellenőrzik a méretpontosság megerősítése érdekében. A végső audit magában foglalja a szemrevételezést, a keménységvizsgálatot és a bevonat vastagságának mérését. Minden tételhez teljes dokumentáció tartozik, így az ügyfelek nyomon követhetik a kapott alkatrész gyártási történetét.
A szabványos kopóalkatrészek, például az állkapocslemezek, a kúpbetétek és a kanálfogak általában raktárról beszerezhetők, vagy 15-30 napon belül előállíthatók. Az új mintákat vagy formákat igénylő egyedi alkatrészek bonyolultságától és öntési súlyától függően 35-60 napot vehetnek igénybe. Sürgős meghibásodások esetén a YS STEEL felgyorsított gyártást kínál a meglévő minták és rugalmas megmunkálási kapacitás felhasználásával. Az átfutási időket az árajánlat során erősítjük meg, és heti frissítéseket adunk az előrehaladásról, hogy a karbantartási terveket ütemben tartsuk.
Igen. A YS STEEL olyan alkatrészeket gyárt, amelyek teljes mértékben kompatibilisek a főbb OEM bányászati berendezések márkáival, mint például a Metso, Sandvik, Terex, Komatsu, Caterpillar, Hitachi, Volvo és Epiroc. OEM cikkszámok, vásárlói minták vagy visszafejtett rajzok alapján tudunk alkatrészeket gyártani. Utángyártott alkatrészeinket úgy terveztük, hogy megfeleljenek vagy meghaladják az eredeti teljesítményt az anyagkeménység, a méretpontosság és a kopási élettartam tekintetében. Testreszabott fejlesztéseket is kínálunk, például vastagabb kopólemezeket vagy továbbfejlesztett tömítéseket, ahol a helyszíni tapasztalatok azt mutatják, hogy az OEM alkatrésznek van gyenge pontja.
A YS STEEL termékkategóriától függően 6-12 hónapos garanciát vállal a gyártási hibákra a szállítás dátumától számítva. A garancia a normál üzemi körülmények között előforduló anyag- és gyártási hibákra vonatkozik. Nem terjed ki a nem megfelelő telepítésből, helytelen használatból vagy normál kopásból eredő károkra. Ha egy alkatrész meghibásodik a jótállási idő alatt, ingyenesen kicseréljük, vagy jóváírást állítunk ki. Bármilyen garanciális igény esetén fényképet kérünk a meghibásodott alkatrészről, a működési feltételekről és a telepítési jegyzőkönyvekről, hogy mérnökeink megállapíthassák a kiváltó okot és megakadályozzák az ismétlődést.
Sok utángyártott bányászati gép alkatrésze korán meghibásodik, mert a beszállító olcsóbb anyagokat használ, vagy kihagyja a kritikus hőkezelési lépéseket. A YS STEEL saját öntödét és megmunkáló létesítményét üzemelteti, amely közvetlen irányítást biztosít a kémia, az öntési hőmérséklet, a hűtési sebesség és a megmunkálási pontosság felett. Alkatrészeinket ugyanolyan szabványok szerint tesztelik, mint az OEM alkatrészeket, és teljes nyomon követhetőséget biztosítunk az alapanyagtól a késztermékig. Ez csökkenti a teljes birtoklási költséget azáltal, hogy csökkenti a meghibásodási arányt, megakadályozza a nem tervezett leállásokat, és minimalizálja a szomszédos komponensek másodlagos károsodásának kockázatát.
A beszerzési csapatok számára a YS STEEL-lel való együttműködés állandó minőséget jelent az ismételt megrendeléseknél. Minta- és rajzarchívumot tartunk fenn több ezer cikkszámhoz, így a pótalkatrészek hónapokkal vagy évekkel későbbi újrarendelése ugyanazt az illeszkedést és teljesítményt eredményezi. Minden alkatrész egyedi hőszámmal és YS STEEL logóval van ellátva, amely lehetővé teszi a gyors azonosítást a raktárban. Ez a vezérlési szint különösen fontos távoli bányászati területeken, ahol egy meghibásodott alkatrész napokra leállíthatja a termelést.