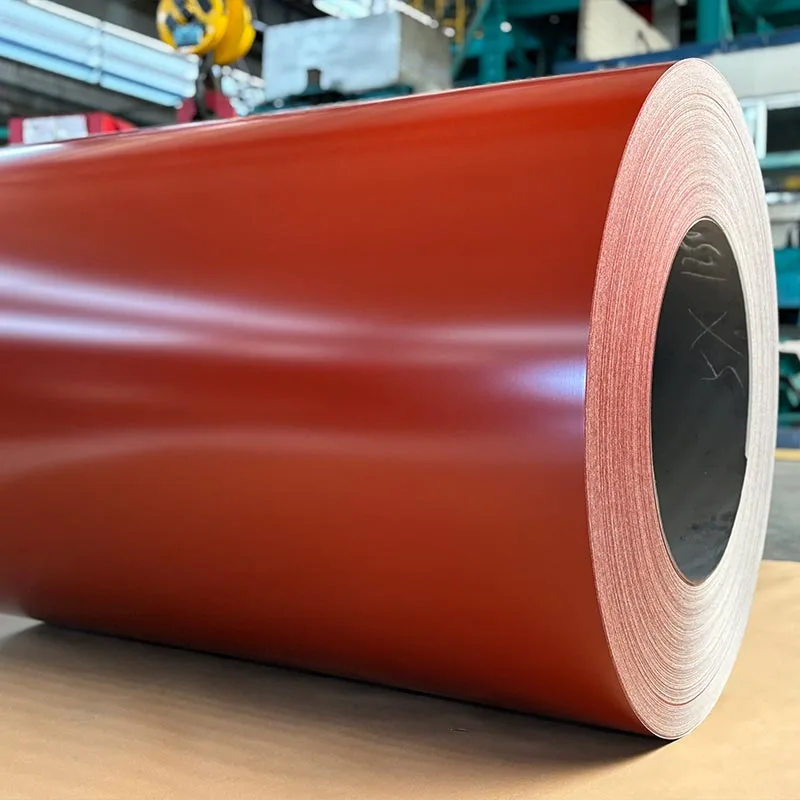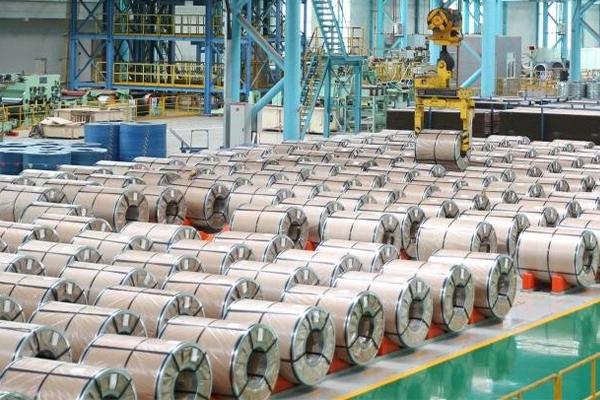
A YS STEEL előfestett acéltekercseket állít elő egy többlépcsős folyamaton keresztül, amely az aljzat tisztításával kezdődik, és egy teljesen megkötött, formázható festékréteggel végződik. Az eljárás célja a felületi szennyeződések eltávolítása, a fémes bevonat stabilizálása, valamint erős kémiai kötés létrehozása az acél felülete és a szerves bevonatrétegek között. Egy tipikus termelési folyamat a következő lépéseket tartalmazza:
A bevonatrendszer kiválasztása a végfelhasználás expozícióján, a formáció súlyosságán és a költségvetésen alapul. A YS STEEL négy fő gyantacsaládot kínál: poliészter, szilikonnal módosított poliészter, nagy tartósságú poliészter és polivinilidén-fluorid. Minden gyanta meghatározott egyensúlyban van a rugalmasság, keménység, UV-állóság és vegyszerállóság között.
Az alábbi táblázat összefoglalja a YS STEEL által elérhető szabványos termékválasztékot. Egyedi méretek és speciális bevonatrendszerek műszaki átvizsgálás után gyárthatók.
| Paraméter | Normál érték | Opcionális vagy egyéni tartomány |
|---|---|---|
| Szubsztrát | Tűzihorganyzott acél, tűzihorganyzott acél, hidegen hengerelt acél | Nagy szilárdságú minőségek, szerkezeti acél |
| Vastagság | 0,14 mm és 0,80 mm között | 0,12 mm és 1,50 mm között |
| Szélesség | 914 mm, 1000 mm, 1200 mm, 1219 mm, 1250 mm | 600 mm-től 1250 mm-ig, rés legalább 30 mm-ig |
| A tekercs belső átmérője | 508 mm | 610 mm |
| A tekercs súlya | 3-5 tonna | 3-8 tonna |
| Felső festéktípus | PE, SMP, HDP, PVDF | Poliuretán, akril, epoxi-módosított rendszerek |
| Fedőréteg száraz rétegvastagság | 15-25 mikron | 25-35 mikron PVDF vagy nagy felépítésű rendszerekhez |
| Alapozó száraz rétegvastagság | 5-8 mikron | Epoxi vagy poliuretán alapozó |
| Hátsó bevonat száraz rétegvastagság | 5-10 mikron | Egyrétegű vagy kétrétegű hátbevonat |
| Színrendszer | RAL, PANTONE, egyedi egyszínű színek | Fémes, fa erezetű, márvány, szálcsiszolt, matt, texturált |
| Cink bevonat massza | Z60-Z275 g/m² | Z30-Z350 g/m² |
| Alu-cink bevonat massza | AZ70-AZ150 g/m² | AZ40-AZ200 g/m² |
A festékrendszerek közötti teljesítménybeli különbségek főként az UV-ellenállással, a rugalmassággal, a keménységgel és az élettartammal kapcsolatosak. Az alábbi táblázat összehasonlító adatokat tartalmaz a szabványos YS STEEL bevonatolási lehetőségekről.
| Festék típusa | Tipikus fedőréteg vastagság | Ceruza keménysége | T-Bend rugalmasság | UV-ellenállás | Ajánlott környezet |
|---|---|---|---|---|---|
| PE (poliészter) | 15-20 mikron | HB-től F-ig | 3T-től 4T-ig | Jó | Általános belső és enyhe külső |
| SMP (szilikonnal módosított poliészter) | 18-22 mikron | F-től H-ig | 2T-től 3T-ig | Nagyon jó | Ipari és mérsékelt tengerparti |
| HDP (nagy tartósságú poliészter) | 20-25 mikron | H-tól 2H-ig | 1T-től 2T-ig | Kiváló | Magas UV, kémiai expozíció, külső burkolat |
| PVDF (polivinilidén-fluorid) | 25-35 mikron | H-tól 2H-ig | 1T | Felsőbbrendű | Prémium homlokzatok, tengerparti, magas UV-tartományok |
A mechanikai viselkedés az alapfémtől és annak fémes bevonatától függ. A YS STEEL a végső alakítási művelet és a szerkezeti követelmények alapján választja ki az aljzatminőséget.
| Szubsztrát | Hozamszilárdság (MPa) | Szakítószilárdság (MPa) | Megnyúlás (%) | Tipikus használat |
|---|---|---|---|---|
| Horganyzott DX51D | 140-280 között | 270 és 500 között | ≥ 22 | Tetőfedés, falburkolás, általános profilozás |
| Galvalume DX51D+AZ | 140-340 között | 300 és 540 között | ≥ 20 | Korróziónak kitett környezet, part menti tetőfedés |
| Hidegen hengerelt SPCC | 130-270 között | 270 és 410 között | ≥ 28 | Készülékpanelek, belső alkatrészek, világítás |
| Szerkezeti S350GD | ≥ 350 | ≥ 420 | ≥ 16 | Szerkezeti deszkázat, teherhordó profilok |
| Nagy szilárdságú G550 | ≥ 550 | ≥ 560 | ≥ 10 | Szelemen, keretezés, nagy szilárdságú szakaszok |
Az előrefestett acéltekercseket számos iparágban használják, mert szükségtelenné teszi a gyártás utáni festést, és egységes bevonatot biztosít az összetett profilokon. A YS STEEL által kiszolgált fő alkalmazási területek a következők:
A YS STEEL minden mestertekercsen soros és laboratóriumi vizsgálatot végez a szállítás előtt. A minőség-ellenőrzési terv kiterjed az aljzat ellenőrzésére, a bevonat vastagságára, a szín pontosságára, a mechanikai teljesítményre és a gyorsított időjárási hatásokra. A következő tesztek szabványosak minden egyes gyártási tételnél:
K: Mi a különbség az előre festett horganyzott acél és az előrefestett galvanizált acél között?
V:Az előfestett horganyzott acél horganyzott aljzatot használ, amely áldozatos védelmet nyújt a vágott éleknél és a karcolásoknál. Az előre festett galvanizált acél körülbelül 55% alumíniumból, 43,4% cinkből és 1,6% szilíciumból álló bevonatot használ, amely jobb hosszú távú korrózióállóságot biztosít a legtöbb légköri körülmény között, különösen tengerparti és magas hőmérsékletű környezetben. A galvalume aljzatok jellemzően jobban teljesítenek a rozsdakúszás ellen a szabad széleken, míg a horganyzott aljzatok jobb élvédelmet nyújthatnak lúgos vagy nedves nedvesség esetén. A YS STEEL a galvalumot ajánlja tetőfedő és külső panelekhez, ahol az élek korrózióállósága kritikus, és horganyzott olyan alkalmazásokhoz, ahol a hegeszthetőség vagy az alacsonyabb költség a fő hajtóerő.
K: Milyen festékrendszert válasszak tengerparti vagy magas páratartalmú környezethez?
V:Tengerparti, tengeri vagy magas páratartalmú környezetben a YS STEEL PVDF-et vagy HDP-t ajánl fedőbevonatként. A PVDF rendelkezik a legerősebb UV-állósággal és kémiai stabilitással, mivel nagy arányban tartalmaz fluorpolimer gyantát, így alkalmas prémium homlokzatok és épületek 500 méteres körzetében a sós víztől. A HDP nagyon jó UV-állóságot és jobb költséghatékonyságot biztosít mérsékelten korrozív környezetben. A festékrendszeren kívül az aljzat is ugyanolyan fontos: a part menti erős expozícióhoz legalább AZ150 bevonattömegű galvalumhordozót használjon. Az alapozónak epoxi alapúnak kell lennie, hogy erős gátat képezzen a nedvesség behatolásával szemben. A YS STEEL vastagabb hátsó bevonatot is javasol a hátoldalon, hogy megakadályozza a film alatti korróziót a magas páratartalmú helyeken.
K: Megfelelhet a YS STEEL egyedi RAL vagy márkaszínnek?
V:Igen, az YS STEEL egyedi színillesztést kínál az előrefestett acéltekercsekhez. Az ügyfél megadhat RAL számot, PANTONE referenciát vagy fizikai színmintát. A YS STEEL laboratórium lehúzást készít a kiválasztott hordozóról és bevonatrendszerről, majd spektrofotométerrel megméri a színt. A lehívást a tömeggyártás előtt jóváhagyásra elküldik az ügyfélnek. A márkaspecifikus színek esetében az YS STEEL meg tudja őrizni a jóváhagyott szabványt a színarchívumában, amely lehetővé teszi az ismételt rendelések minimális színváltozással történő előállítását. A standard színtűrés a tételek között ΔE ≤ 1,5, és nagyobb projekteknél szigorúbb ellenőrzés is megállapodhat.
K: Mi a tipikus minimális rendelési mennyiség és átfutási idő a YS STEEL számára?
V:A szabványos színek és specifikációk minimális rendelési mennyisége általában 25-50 tonna soronként, az aljzattól és a szélességtől függően. Egyedi színek esetén a minimális rendelési mennyiség jellemzően 50 metrikus tonna, mivel a festéksorhoz külön festékkeverési és tisztítási ciklusra van szükség. A YS STEEL kisebb próbarendeléseket is elfogadhat meglévő készlettekercsekre vagy szabványos RAL színekre. A normál átfutási idő a megrendelés visszaigazolása és a szín jóváhagyása után 25-35 nap. Ha a YS STEEL malomban rendelkezésre áll szubsztrátumkészlet, a gyártás 15-20 napon belül befejezhető. A szállítási idő a célkikötőtől és a kiválasztott logisztikai módszertől függ.
K: Milyen tűréshatárokat tud garantálni a YS STEEL a vastagság, szélesség és bevonat tekintetében?
V:A szabványos mérettűrések az aljzat specifikációján és a nemzetközi szabványokon alapulnak. A vastagság tekintetében az YS STEEL ±0,02 mm-en belül szabályozza az eltéréseket 0,12 mm és 0,40 mm közötti szalagvastagság esetén, ±0,03 mm-en belül 0,40 mm és 0,80 mm között, és ±0,05 mm-en belül 0,80 mm és 1,50 mm között. A szélesség tűrése hasított tekercseknél +0/-1 mm, maróélű tekercseknél +0/-2 mm. A bevonat száraz rétegvastagságát a megállapodás szerinti értékhez képest ±2 mikronon belül szabályozzuk. A színkülönbség ΔE ≤ 1,0 belül marad ugyanazon a tekercsen, és ΔE ≤ 1,5 a gyártási tételek között. Szigorúbb tűréshatárok adhatók meg a nagy pontosságú alkalmazásokhoz, mint például a készülékpanelek és az építészeti homlokzatok.